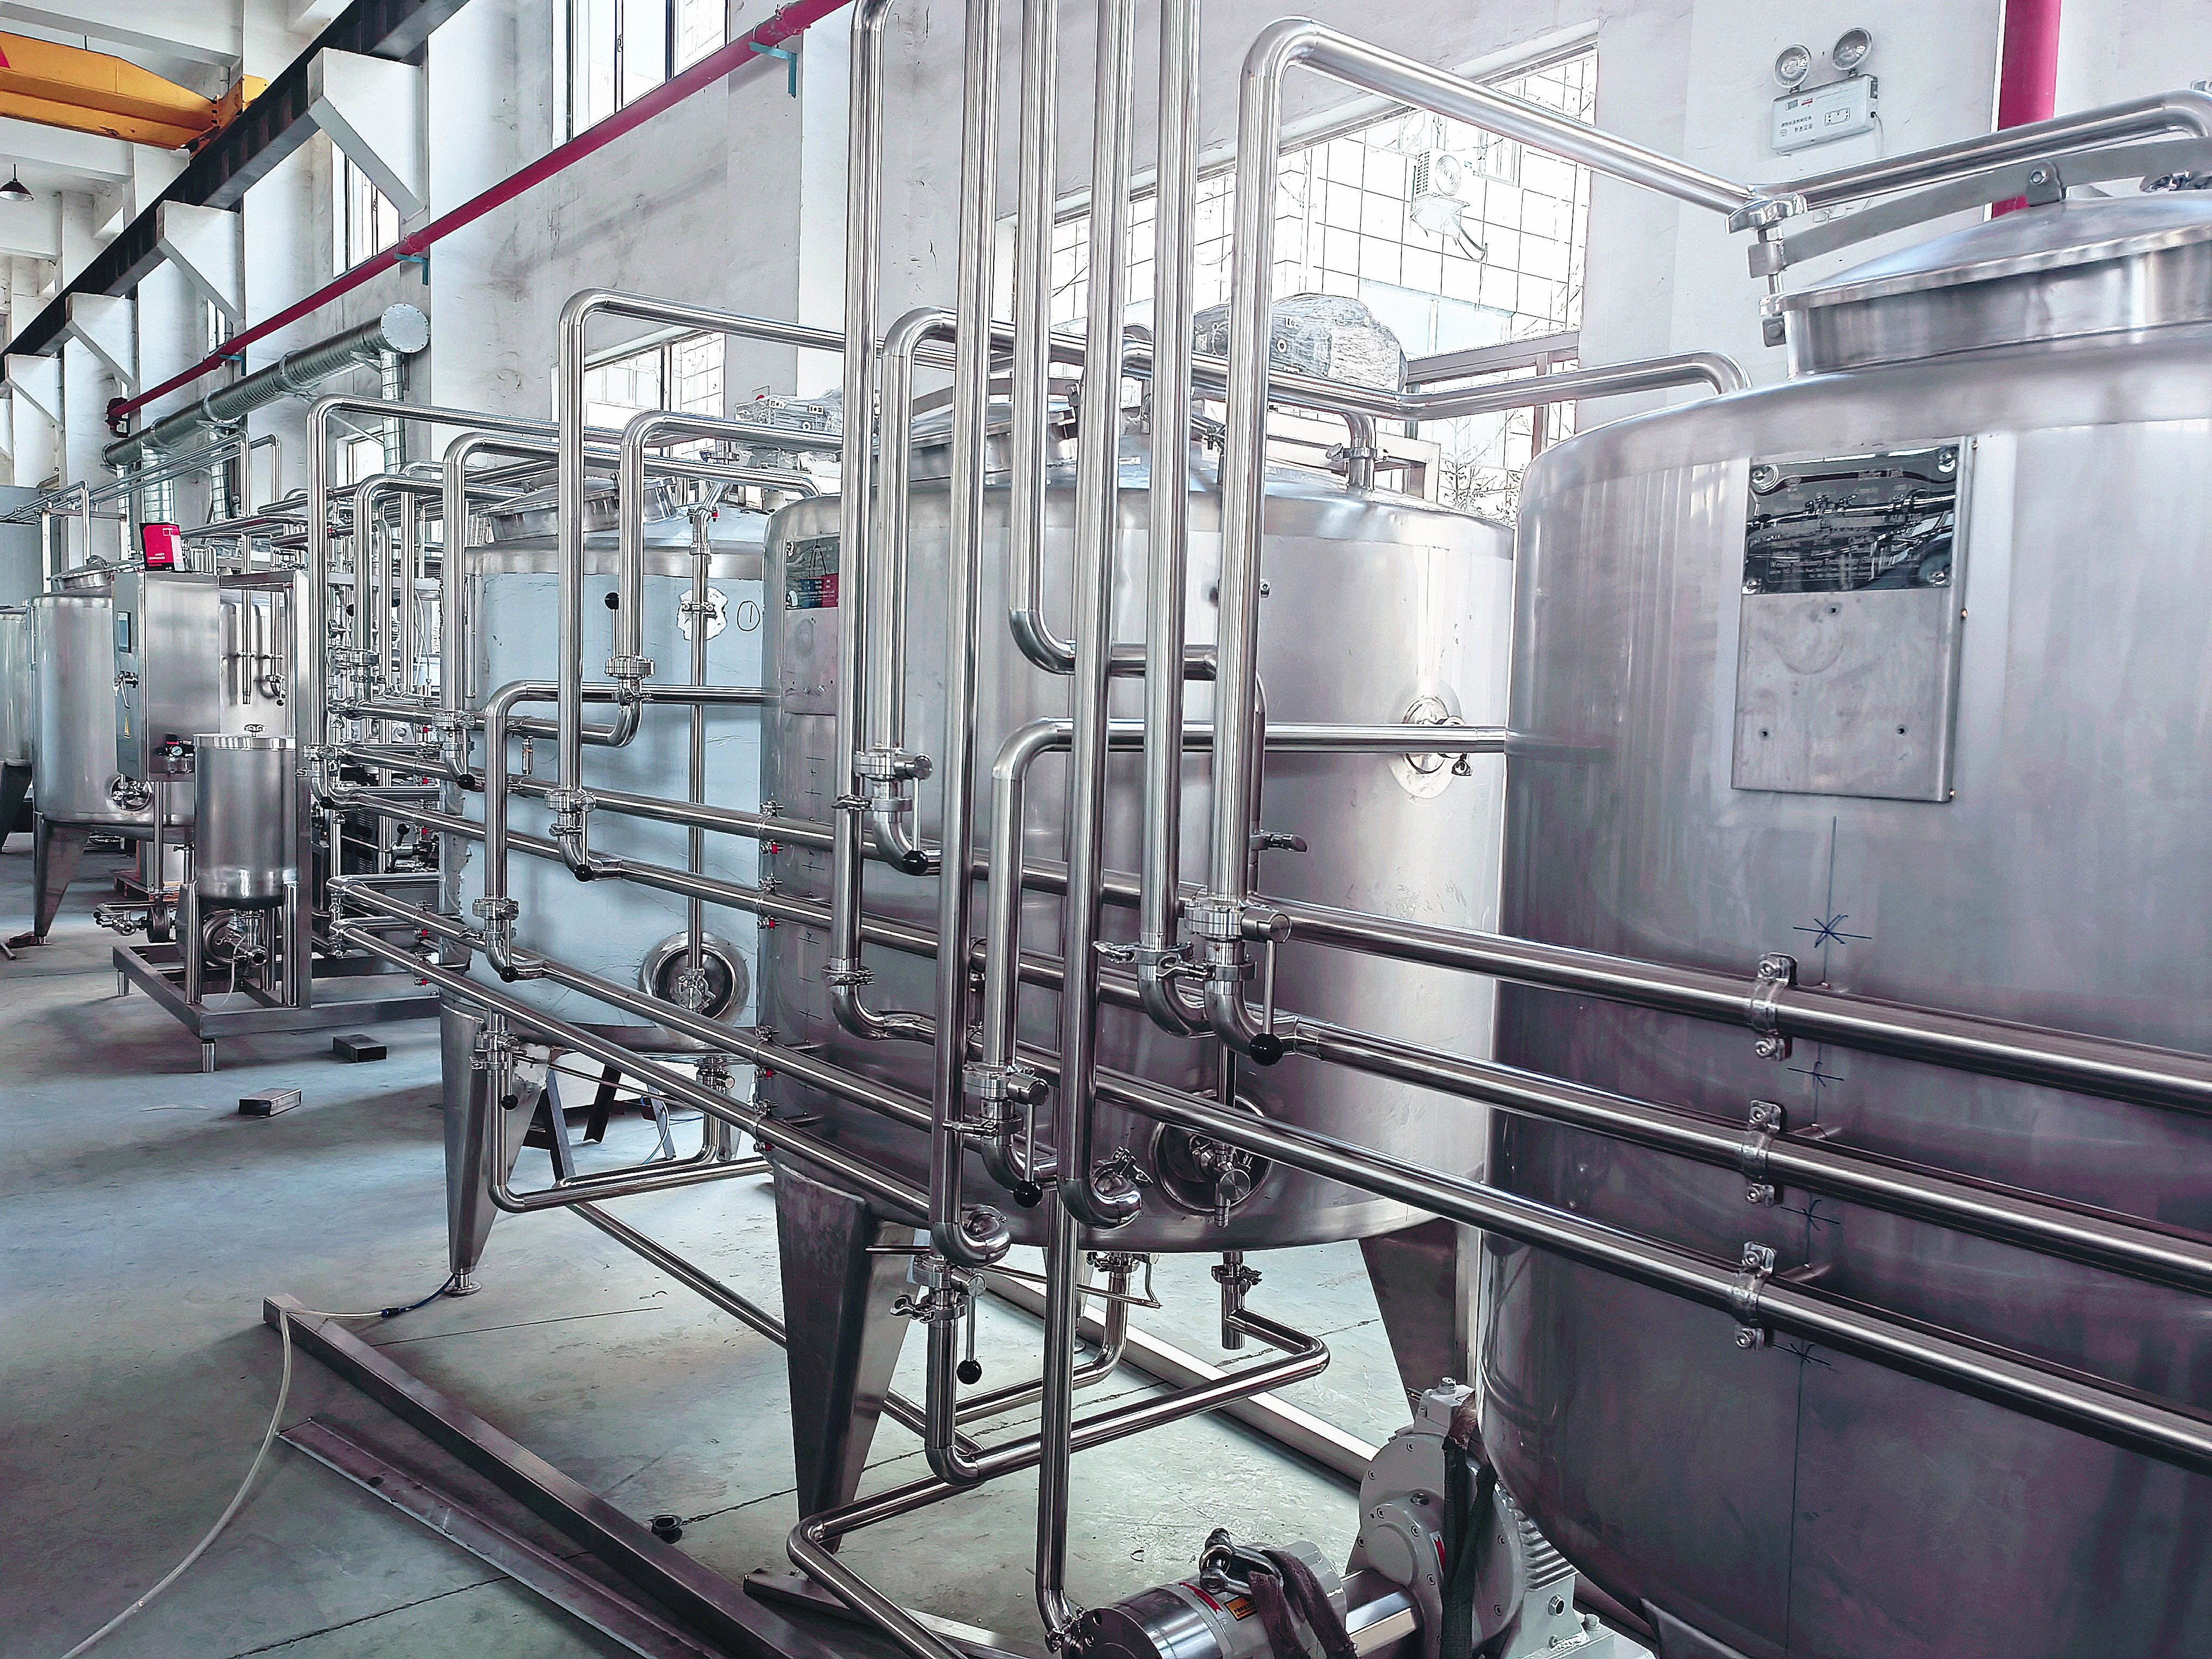
La transition de la transformation du lait liquide à la production de poudre nécessite des investissements massifs. Les inefficacités des équipements érodent directement les marges bénéficiaires et compromettent la sécurité des produits. Les directeurs d'usine et les dirigeants de laiterie doivent équilibrer les dépenses d'investissement initiales liées à une infrastructure de séchage complexe avec l'efficacité opérationnelle à long terme, l'optimisation du rendement et le strict respect des règles d'hygiène. Évaluer systématiquement un fabricant de ligne de production de lait en poudre nécessite d'aller au-delà des coûts d'approvisionnement initiaux pour évaluer les capacités d'ingénierie, l'efficacité thermique et la viabilité opérationnelle à long terme avant de s'engager dans la construction d'une usine de plusieurs millions de dollars. Vous avez besoin de machines capables de fonctionner en continu sous des charges thermiques élevées tout en maintenant un contrôle microbiologique strict. Le bon partenaire d'équipement propose des conceptions modulaires, vous permettant d'adapter la production à mesure que la consommation de lait cru augmente sans nécessiter une refonte complète des installations.
- Capacité vs évolutivité : faire correspondre la consommation actuelle de lait cru (par exemple, une production de 500 kg/h) avec des conceptions d'équipement modulaires qui permettent une expansion future de la capacité sans refonte complète des installations.
- Intégration technologique : le rôle essentiel des technologies avancées d'évaporation et de séchage par pulvérisation dans la détermination des caractéristiques finales de la poudre (solubilité, densité apparente) et de la durée de conservation.
- Vérification des fournisseurs : un approvisionnement fiable repose sur des tests d'acceptation en usine (FAT) rigoureux, une conformité prouvée aux normes sanitaires des produits laitiers et une assistance post-installation garantie.
Définir les critères de réussite de votre usine de production de poudre laitière
Évaluation de la capacité de production et des objectifs de rendement
Le calcul des besoins en lait cru par rapport à la production de poudre souhaitée nécessite de prendre en compte les rapports de réduction liquide/poudre standard de 8 : 1 ou 10 : 1. Vous devez tenir compte des fluctuations saisonnières de l'approvisionnement en lait cru et concevoir une chaîne avec des taux de préparation adéquats pour fonctionner efficacement pendant les mois à faible rendement. La conception de configurations de capacité pour des opérations régionales, telles que la normalisation sur un débit de 500 kg/h, diffère considérablement de la planification d'installations industrielles à grande échelle. L'établissement de mesures de référence pour l'efficacité globale de l'équipement (OEE) et de marges de déchets acceptables pendant les phases de démarrage et d'arrêt garantit des objectifs de production réalistes. Les exploitants d'usines doivent suivre les pertes de matière sèche tout au long du processus, depuis les silos de réception jusqu'à la station d'ensachage finale.
Lors du dimensionnement de votre équipement, tenez compte de la densité spécifique et de la matière sèche totale du lait entrant. Un troupeau Holstein standard présente des ratios de graisse et de protéines différents de ceux des vaches Jersey, ce qui a un impact direct sur le processus de standardisation. Votre équipement doit gérer ces variations automatiquement. Nous recommandons d'installer des débitmètres massiques et des capteurs de densité en ligne pour fournir des données en temps réel à l'unité de normalisation, garantissant ainsi une alimentation constante des évaporateurs.
Spécifications du produit final, reconstitution et demandes du marché
Il est essentiel de différencier les exigences de transformation lors de la production de lait entier en poudre (WMP), de lait écrémé en poudre (SMP), de poudres de lactosérum ou de préparations pour nourrissons hautement réglementées. La définition des caractéristiques de la poudre cible, notamment la teneur en humidité, la distribution granulométrique, la densité apparente, la mouillabilité et la dispersibilité, dicte directement le choix de l'équipement. L'ingénierie pour les facteurs de qualité pour l'utilisateur final signifie optimiser l'indice de reconstitution et les propriétés de mélange pour répondre aux normes de recettes de vente au détail et aux attentes des consommateurs en matière de durée de conservation.
| Type de poudre | Cibler l'humidité | Densité apparente typique | Exigence de traitement des clés |
| Lait écrémé en poudre (LÉP) | 3,5% - 4,0% | 0,60 - 0,65 g/ml | Traitement à haute température pour boulangerie ; feu doux pour le fromage. |
| Lait Entier En Poudre (WMP) | 2,5% - 3,0% | 0,55 - 0,60 g/ml | Lécithination requise pour une solubilité instantanée. |
| Préparation pour nourrissons | 2,0% - 2,5% | 0,45 - 0,50 g/ml | Contrôle microbiologique strict ; séchage en plusieurs étapes. |
| Concentré de protéines de lactosérum | 4,0% - 4,5% | 0,40 - 0,50 g/ml | Séchage à basse température pour éviter la dénaturation. |

Composants de base de l'équipement de traitement du lait en poudre
Réception du lait de la ferme à l'usine, contrôle de la qualité et pasteurisation
La conception de lignes de réception automatisées permet un refroidissement rapide, une élimination de l'air, une clarification et une standardisation précise des graisses en protéines. L'intégration de tests de qualité en ligne, tels que la détection des antibiotiques, l'acidité et les rapports graisses/protéines, au point de réception protège les avals. équipement de traitement du lait en poudre. L'évaluation des options de traitement thermique, notamment la pasteurisation et l'UHT, est nécessaire pour parvenir à une réduction microbiologique tout en minimisant la dénaturation des protéines de lactosérum.
- Le lait arrive à la baie de réception et est pompé à travers un éliminateur d'air pour garantir une mesure précise du volume.
- Le lait cru passe dans un échangeur thermique à plaques, abaissant la température à 4°C pour un stockage en silo en toute sécurité.
- Les clarificateurs centrifuges éliminent les cellules somatiques et les impuretés physiques avant que le lait n'entre dans la phase de standardisation.
- Les capteurs en ligne mesurent la teneur en matières grasses et en protéines, ajustant automatiquement le débit de crème pour répondre aux spécifications exactes de la recette.
- Le lait standardisé subit une pasteurisation à 72°C pendant 15 secondes, ou plus selon la classification thermique requise (poudre à feu doux, moyen ou élevé).
Systèmes d'évaporation : mécanique de pré-concentration
Les évaporateurs à film tombant multi-effets jouent un rôle essentiel dans l’élimination de l’humidité de manière économe en énergie, atteignant jusqu’à 50 % de matières solides totales avant l’étape de séchage. La comparaison des technologies de recompression thermique de vapeur (TVR) et de recompression mécanique de vapeur (MVR) permet de déterminer l'utilisation optimale de la vapeur, la récupération d'énergie et la réduction de l'empreinte carbone. Les systèmes MVR utilisent un compresseur mécanique pour augmenter la pression et la température de la vapeur bouillie du lait, la réutilisant comme moyen de chauffage. Cela réduit considérablement le besoin de vapeur vive provenant de la chaufferie.
La conception des tubes de calandre à l'intérieur de l'évaporateur dicte le temps de séjour et l'impact thermique sur le lait. Des tubes plus longs augmentent la surface mouillée, améliorant les taux d'évaporation mais nécessitant un contrôle minutieux de la distribution du liquide pour éviter les taches sèches et les brûlures. Des plaques de distribution appropriées au sommet de l'évaporateur sont essentielles pour maintenir un film tombant uniforme.
Conception d'une usine de lait de séchage par pulvérisation
L'évaluation des séchoirs par pulvérisation à une seule étape ou à plusieurs étapes dépend des propriétés physiques souhaitées et de la sensibilité thermique de la poudre finale. L'intégration de lits fluides statiques et vibratoires fournit les fonctions secondaires nécessaires de séchage, de refroidissement, d'agglomération et d'instantanation (lécithination). L'évaluation des technologies d'atomisation, telles que les buses à haute pression par rapport aux atomiseurs rotatifs, détermine leur impact sur l'homogénéité de la taille des particules et les limites de durée d'exécution au sein d'une période donnée. usine de lait de séchage par pulvérisation.
Les atomiseurs à buses haute pression fonctionnent entre 150 et 250 bars, produisant une distribution granulométrique étroite, idéale pour les poudres denses. Les atomiseurs rotatifs tournent entre 10 000 et 15 000 tr/min, offrant une plus grande flexibilité en termes de viscosité et de capacité d'alimentation, mais produisant généralement une plage de tailles de particules légèrement plus large. Le choix entre ces technologies dicte la géométrie de la chambre de séchage ; les séchoirs à buses sont généralement plus hauts et plus étroits, tandis que les séchoirs rotatifs sont plus larges.
Manipulation des poudres et emballage hygiénique
La spécification de systèmes de transport pneumatique hygiéniques empêche la dégradation de la poudre et minimise les risques d'explosion, garantissant ainsi la conformité ATEX ou NFPA. L'évaluation des solutions d'emballage sous atmosphère modifiée (MAP), utilisant l'azote ou le dioxyde de carbone dans l'ensachage en vrac (25 kg) ou dans les conserves au détail, empêche l'oxydation des graisses et prolonge la durée de conservation. L'air de transport doit être déshumidifié et filtré à travers des systèmes HEPA pour éviter de réintroduire de l'humidité ou des contaminants dans le produit séché.
Dimensions d'évaluation clés lors de la sélection d'un fabricant
Expertise en ingénierie, personnalisation et optimisation de la mise en page
Il est essentiel d'évaluer la capacité du fabricant à adapter la disposition des équipements aux contraintes des installations existantes, en particulier en ce qui concerne les exigences de hauteur des tours de séchage massives. L'évaluation de l'approche du fournisseur en matière d'automatisation des processus implique de comparer les logiciels de contrôle propriétaires aux systèmes PLC/SCADA à architecture ouverte qui s'intègrent aux ERP des usines existantes. Vous souhaitez un système construit sur du matériel industriel standard (comme Siemens ou Allen-Bradley) plutôt que sur des cartes propriétaires verrouillées et difficiles à remplacer.
Capacités d’hygiène, de conformité et CIP
La vérification de la conformité des équipements aux normes laitières mondiales, telles que les normes sanitaires FDA, EHEDG ou 3-A, garantit la sécurité des produits. L'analyse de l'efficacité des systèmes automatisés de nettoyage en place (CIP) nécessite d'évaluer la consommation d'eau, la récupération des produits chimiques et la minimisation des délais d'exécution entre les lots. L'inspection des caractéristiques de conception sanitaire comprend la vérification de l'élimination des branches mortes, de la qualité des soudures orbitales automatiques continues et des spécifications de rugosité de surface (valeurs Ra).
- Toutes les surfaces en contact avec le produit doivent avoir une rugosité de surface (Ra) de 0,8 micromètre ou mieux.
- Les canalisations doivent maintenir une pente minimale de 1 % pour assurer un drainage complet pendant les cycles CIP.
- Les boules de pulvérisation à l'intérieur des réservoirs et des chambres de séchage doivent assurer une couverture à 100 %, validée par des tests de riboflavine lors de la mise en service.
- Les pompes de retour CIP doivent être dimensionnées pour empêcher l’accumulation de solutions chimiques au fond des cuves.
Coût environnemental, durabilité et consommation des services publics
L’analyse de l’efficacité thermique des étapes combinées d’évaporation et de séchage est cruciale, car elles représentent la majorité de la consommation énergétique de l’usine. L'évaluation des systèmes de récupération des condensats, qui récupèrent l'eau de l'évaporation du lait pour la réutiliser dans l'alimentation des chaudières ou dans les prérinçages CIP, minimise l'empreinte globale de l'eau. L'évaluation des systèmes de récupération de chaleur de l'air évacué du séchoir détermine leur impact mesurable sur la réduction des marges opérationnelles et des émissions de gaz à effet de serre.
Exigences en matière d'installations et d'infrastructures
Dépenses en capital (CapEx) et dépenses opérationnelles (OpEx)
Les coûts cachés à long terme des machines sous-spécifiées comprennent une consommation d'énergie plus élevée, des temps d'arrêt fréquents pour maintenance et un rendement de produit inférieur. La modélisation des retours basés sur les économies d'énergie réalisées par les évaporateurs MVR par rapport à leur coût d'achat initial plus élevé fournit une image financière plus claire. La prise en compte de l'écosystème d'investissement complet nécessite d'équilibrer les coûts d'équipement avec le fonds de roulement nécessaire, les contrats d'approvisionnement en lait cru et les coûts localisés de logistique et d'entreposage pour votre usine de production de poudre laitière.
Améliorations structurelles et utilitaires
Le calcul des coûts de génie civil associés à la construction de supports structurels pour les évaporateurs lourds et les chambres de séchage par pulvérisation à plusieurs étages est essentiel pour une budgétisation précise. L'évaluation des améliorations nécessaires aux services publics comprend la planification de chaudières à vapeur, de tours de refroidissement, d'installations d'eau glacée et de systèmes d'air comprimé sans huile à l'échelle industrielle. La tour de séchage à elle seule peut nécessiter une hauteur de bâtiment supérieure à 30 mètres, ce qui nécessite des travaux de fondation spécialisés et une charpente en acier pour supporter les charges dynamiques et l'activité sismique potentielle.
Risques de mise en œuvre et stratégies d’atténuation
Gestion des retards d’installation, de mise en service et de chaîne d’approvisionnement
L'atténuation des risques liés au calendrier du projet nécessite des tests d'acceptation en usine (FAT) rigoureux avant l'expédition et des tests d'acceptation sur site (SAT) structurés pendant la mise en service. L'établissement d'étapes contractuelles claires pour la livraison, l'installation et les garanties de performance, telles que les services publics consommés par tonne de poudre produite, protège l'investissement. Pendant le FAT, effectuez des essais d'eau pour vérifier les capacités des pompes, le séquençage des vannes et la logique d'automatisation de base avant que l'équipement ne quitte l'atelier de fabrication.
Formation des opérateurs et transfert d’automatisation
S'assurer que le fabricant fournit une formation complète sur site aux opérateurs d'usine sur les systèmes d'automatisation et de contrôle complexes évite les erreurs opérationnelles. Le risque de dérogations manuelles dans les usines hautement automatisées nécessite des procédures opérationnelles standard (SOP) robustes pour les arrêts d'urgence. Les opérateurs doivent comprendre comment lire les écrans IHM, interpréter les codes d'alarme et isoler en toute sécurité l'équipement pour la maintenance sans compromettre la limite stérile des lignes de traitement.
Assistance après-vente et disponibilité des pièces de rechange
L'évaluation des accords de niveau de service (SLA) pour l'assistance technique d'urgence et les calendriers de maintenance préventive garantit une fiabilité à long terme. L'évaluation du réseau d'assistance mondial ou régional du fabricant et des délais de livraison garantis pour les pièces de rechange exclusives critiques, telles que les buses d'atomisation et les joints de pompe haute pression, minimise les temps d'arrêt potentiels. Conservez un inventaire localisé des articles à forte usure tels que les garnitures mécaniques, les joints et les sacs filtrants pour éviter que des pannes mineures n'interrompent la production pendant des jours.
Conclusion
Le choix d’une infrastructure de transformation laitière est un engagement de plusieurs décennies où l’efficacité thermique, la conception hygiénique et la fiabilité des fournisseurs dictent la compétitivité du marché. Donnez la priorité aux fabricants qui proposent des modèles opérationnels transparents, démontrent une conformité avérée aux normes sanitaires internationales et fournissent un support post-installation robuste et localisé. Pour avancer efficacement, prenez les mesures suivantes :
- Demandez des schémas détaillés de tuyauterie et d'instrumentation (P&ID) auprès des fournisseurs présélectionnés pour vérifier la conception sanitaire et le routage CIP.
- Effectuer des visites de sites dans les usines de référence du fournisseur pour observer les équipements fonctionnant dans des conditions réelles.
- Initiez des études d’ingénierie préliminaires pour valider vos hypothèses de capacité et vos exigences en matière de services publics.
- Rédigez une spécification des exigences de l'utilisateur (URS) complète détaillant vos spécifications exactes de poudre et vos préférences d'automatisation.
FAQ
Q : Quelle est la capacité standard d’une usine régionale de production de poudre laitière ?
R : Une référence courante pour les opérations régionales est un rendement de poudre de 500 kg/h. Cette capacité équilibre les besoins gérables de consommation de lait cru avec une échelle de traitement efficace, permettant un fonctionnement stable sans nécessiter d'énormes silos de stockage de lait cru.
Q : Comment une usine de séchage de lait par pulvérisation permet-elle d'obtenir des textures de poudre spécifiques ?
R : La texture et la taille des particules sont contrôlées grâce à la technologie d'atomisation (buses ou buses rotatives), aux températures de séchage et à l'intégration de lits fluides. Les lits fluides permettent l'agglomération, où les fines particules se lient ensemble, améliorant ainsi les propriétés instantanisantes de la poudre.
Q : Quelles sont les principales exigences en matière d'utilité pour les équipements de transformation du lait en poudre ?
R : Les principaux services publics comprennent la vapeur industrielle pour l'évaporation et le chauffage, une énergie électrique importante pour les ventilateurs et les pompes, l'eau glacée pour le refroidissement et l'air comprimé sans huile pour le transport pneumatique et l'actionnement des vannes.
Q : Combien de temps faut-il pour installer et mettre en service une installation complète de lait en poudre ?
R : Les délais dépendent de la portée du projet. L'ingénierie, la fabrication, l'installation et la mise en service durent généralement de 12 à 18 mois. La préparation du site et les travaux de génie civil doivent avoir lieu simultanément à la fabrication des équipements pour respecter ces calendriers.
Q : Quelle est la différence entre le séchage par pulvérisation en une seule étape et en plusieurs étapes ?
R : Le séchage en une seule étape complète l'élimination de l'humidité entièrement dans la chambre principale. Le séchage en plusieurs étapes utilise des lits fluidisés externes pour le séchage et le refroidissement secondaires, ce qui entraîne une meilleure structure de la poudre, moins de dégradation thermique et une efficacité énergétique globale plus élevée.

 Français